Venttiilin valuopas: materiaalit, valuprosessit, viat ja valinta
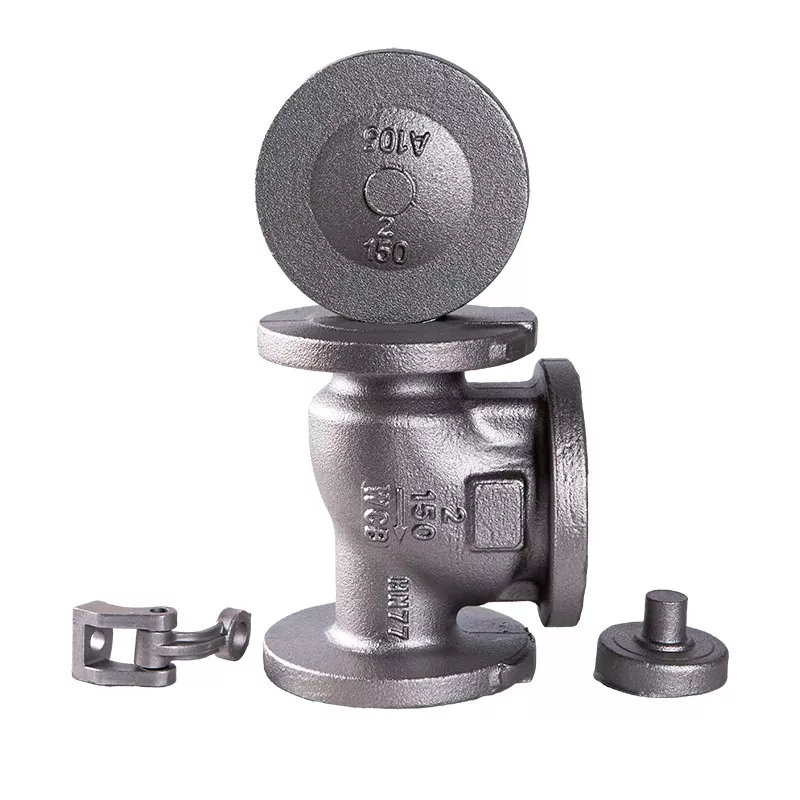
Venttiilien valu on tärkeä valmistusprosessi venttiilirunkojen, kansien, kansien ja muiden painetta sisältävien komponenttien valmistuksessa. Verrattuna venttiilirungon koneistamiseen kokonaan kiinteästä materiaalista, valu antaa valmistajille mahdollisuuden tuottaa monimutkaisia virtauskanavia ja suuria venttiilirakenteita tehokkaammalla materiaalinkäytöllä.
Kaikki valumenetelmät tai materiaalit eivät kuitenkaan sovellu kaikkiin venttiilisovelluksiin. Käyttölämpötila, paine, nesteen ominaisuudet, venttiilin koko, materiaalivaatimukset ja tuotantomäärä vaikuttavat kaikki valuprosessiin ja lopulliseen komponenttien suunnitteluun. Tämä opas selittää tärkeimmät tyypitVenttiilin valu, yleisesti käytetyt materiaalit, valmistusprosessit, valuvirheet ja tärkeimmät seikat, jotka on otettava huomioon valuventtiilikomponenttien hankinnassa.
Miksi valua käytetään venttiilien valmistukseen?
Venttiilin runko sisältää usein sisäisiä virtauskanavia, onteloita, istukkeita ja liitosrakenteita. Valu voi muodostaa suuren osan tästä geometriasta ennen koneistusta, mikä vähentää materiaalin määrää, joka on poistettava myöhemmän käsittelyn aikana.
Tärkeimpiä etuja ovat:
- Soveltuu monimutkaisille venttiilirungon geometrioille
- Voi tuottaa suuria ja raskaita komponentteja
- Mahdollistaa erilaisten metalliseosten käytön
- Vähentää tiettyjen mallien työstövaatimuksia
- Sopii sekä yksittäisille komponenteille että suurempiin tuotantosarjoihin
Yleiset venttiilien valuprosessit
Erilaiset valuprosessit tarjoavat eri mittatarkkuuden, pinnan viimeistelyn, tuotannon tehokkuuden ja kustannustason.
Hiekkavalu
Hiekkavalua käytetään laajalti venttiilirungoissa ja muissa suhteellisen suurissa metalliosissa. Hiekkamuotit muodostetaan kuvion ympärille ja sulaa metallia kaadetaan muottipesään.
Se on erityisen hyödyllinen, kun venttiilikomponentit ovat suuria, niissä on monimutkaiset sisäkanavat tai kun tarvitaan joustavia tuotantomääriä.
Investointi Casting
Investointivalussa käytetään kertakäyttöistä vahakuviota yksityiskohtaisen muottipesän luomiseksi. Se voi tuottaa komponentteja, joilla on suhteellisen monimutkainen muoto ja hyvä mittatarkkuus.
Tätä prosessia harkitaan yleisesti, kun venttiilikomponenteilla on pienemmät mitat, yksityiskohtainen geometria tai tiukemmat mittavaatimukset.
Die Casting
Painevalu pakottaa sulan metallin uudelleen käytettävään metallimuottiin paineen alaisena. Se voi tarjota korkean tuotantotehokkuuden ja yhdenmukaiset mitat sopiville materiaaleille ja venttiilikomponenteille.
Painevalu ei kuitenkaan sovellu kaikkiin venttiilisovelluksiin, etenkään silloin, kun materiaali, painevaatimukset, komponentin koko tai käyttöolosuhteet edellyttävät toista valumenetelmää.
Keskipakovalu
Keskipakovalussa käytetään pyöritystä sulan metallin jakamiseen muotin seinää vasten. Se liittyy pääasiassa lieriömäisiin tai renkaan muotoisiin komponentteihin ja voi olla hyödyllinen tietyissä venttiilin osissa ja niihin liittyvissä teollisissa komponenteissa.
Yleiset materiaalit, joita käytetään venttiilien valussa
Valumateriaali tulee valita venttiilin käyttöympäristön mukaan eikä pelkän ostohinnan mukaan.
| Materiaali | Tyypilliset ominaisuudet | Yleisiä huomioita |
|---|---|---|
| Hiiliteräs | Hyvä lujuus ja yleinen teollinen suorituskyky | Sopiva seos ja laatu tulee valita paineen, lämpötilan ja nesteolosuhteiden mukaan |
| Ruostumaton teräs | Hyvä korroosionkestävyys | Valitaan usein syövyttäviin tai vaativiin nesteympäristöihin |
| Seosteräs | Parannetut mekaaniset ja lämpötilaan liittyvät ominaisuudet riippuen seoksen koostumuksesta | Käytetään, kun standardi hiiliteräs ei välttämättä täytä huoltovaatimuksia |
| Pallorauta | Hyvä lujuus ja heitettävyys | Yleinen teollisissa ja veteen liittyvissä venttiilisovelluksissa |
| Valurauta | Hyvä valutettavuus ja kustannustehokkuus | Levitys tulee arvioida paine-, lämpötila- ja korroosiovaatimusten mukaan |
Kuinka venttiilien valuprosessi toimii?
1. Venttiilin suunnittelu ja mallin valmistelu
Valmistusprosessi alkaa venttiilikomponenttien suunnittelusta. Valukuvion tulee ottaa huomioon vaadittu muoto, mitat, työstövara, kutistuminen ja sisäiset kanavat.
2. Muotin valmistus
Muotti valmistetaan valitun valumenetelmän mukaan. Muotin on toistettava tarkasti venttiilin geometria ja samalla annettava sulan metallin virrata kunnolla onteloon.
3. Metallin sulatus
Valittu metalliseos sulatetaan valvotuissa olosuhteissa. Kemiallista koostumusta ja sulamislämpötilaa on tarkkailtava, jotta materiaalin ominaisuudet säilyvät yhtenäisinä.
4. Kaataminen
Sula metalli kaadetaan valmistettuun muottiin. Portti- ja syöttöjärjestelmä auttaa hallitsemaan metallin virtausta ja kompensoimaan kutistumista jähmettymisen aikana.
5. Kiinteytys ja jäähdytys
Metalli jähmettyy vähitellen muotin sisällä. Jäähdytysolosuhteet voivat vaikuttaa valukappaleen mikrorakenteeseen, mittojen vakauteen ja mahdollisiin sisäisiin vioihin.
6. Valun poisto ja puhdistus
Kiinteytymisen jälkeen valu poistetaan muotista. Hiekka, portit, nousuputket, salama ja muu ei-toivottu materiaali poistetaan ennen jatkokäsittelyä.
7. Lämpökäsittely
Materiaalista ja sovelluksesta riippuen lämpökäsittelyä voidaan käyttää vaadittujen mekaanisten ominaisuuksien ja materiaalin kunnon saavuttamiseksi.
8. Koneistus
Valu tuottaa tavallisesti perusmuodon lopullisen valmiin venttiilikomponentin sijaan. Kriittiset pinnat, kuten liitospinnat, venttiilin istukat, karan aukot ja tiivistysalueet koneistetaan vaadittuihin mittoihin.
9. Tarkastus ja testaus
Valmis valu tulee tarkastaa sovellettavien teknisten vaatimusten mukaisesti. Venttiilin sovelluksesta riippuen tarkastus voi sisältää mittatarkastuksen, silmämääräisen tarkastuksen, materiaalin tarkastuksen ja ainetta rikkomattoman testauksen.
Yleiset venttiilin valuvirheet
Valulaadulla on suora vaikutus valmiin venttiilikomponentin luotettavuuteen. Useita vikoja voi esiintyä, jos muotin rakennetta, metallin lämpötilaa, kaatamista, syöttöä tai jähmettymistä ei valvota kunnolla.
Huokoisuus
Huokoisuus viittaa tyhjiin tai kaasuun liittyviin onteloihin valukappaleessa. Liiallinen huokoisuus voi heikentää painetta sisältävien venttiilikomponenttien eheyttä.
Kutistuminen
Kutistuminen voi tapahtua, kun sula metalli kutistuu jähmettymisen aikana. Oikea nousuputken ja syöttöjärjestelmän suunnittelu on tärkeää kutistumiseen liittyvien vikojen vähentämiseksi.
Sisällytykset
Ei-metalliset sulkeumat tai ei-toivotut hiukkaset voivat jäädä loukkuun valukappaleeseen. Puhtaat sulatuskäytännöt ja asianmukaiset muotti- ja kaatomenetelmät auttavat vähentämään tätä riskiä.
Halkeamia
Halkeamia voi syntyä jähmettymisen tai jäähtymisen aikana lämpöjännityksen, materiaalin ominaisuuksien tai sopimattomien valuolosuhteiden vuoksi.
Häiriöt ja kylmäsulkimet
Ajovirhe tapahtuu, kun sula metalli ei täytä täysin muotin onteloa. Kylmäsulkeminen voi tapahtua, kun erilliset metallivirrat kohtaavat ilman asianmukaista sulatusta. Molemmat viat voivat vaikuttaa valukappaleen lopulliseen geometriaan ja eheyteen.
Kuinka valita oikea venttiilivalu?
Venttiilin valuvalinnan tulisi alkaa käyttöolosuhteista eikä itse valumenetelmästä.
Harkitse venttiilin materiaalia
Selvitä, vaatiiko sovellus hiiliterästä, ruostumatonta terästä, seosterästä, pallografiittivalurautaa, valurautaa tai muuta metalliseosta. Materiaalin valinnassa tulee ottaa huomioon korroosio, lämpötila, paine ja nesteiden yhteensopivuus.
Harkitse venttiilin kokoa ja geometriaa
Suuret venttiilirungot ja komponentit, joissa on monimutkaiset sisäkanavat, voivat vaatia erilaisia valuprosesseja kuin pienemmät tarkkuuskomponentit.
Harkitse käyttölämpötilaa ja -painetta
Paine ja lämpötila vaikuttavat paineita sisältävien venttiilikomponenttien materiaali- ja valmistusvaatimuksiin. Valukappaleen tulee soveltua todellisiin käyttöolosuhteisiin sen sijaan, että se olisi valittu vain venttiilin nimelliskoon mukaan.
Harkitse tuotantomäärää
Pienille erille tai suurille komponenteille joustava valuprosessi, kuten hiekkavalu, voi olla sopiva. Suuret tuotantomäärät voivat oikeuttaa työkalut ja prosessit, jotka on suunniteltu parempaan toistettavuuteen ja tuotannon tehokkuuteen.
Mitä sinun tulee tarkistaa, kun ostat venttiilivaluja?
Venttiilien valmistajien, suunnitteluyritysten ja teollisten ostajien osalta useita yksityiskohtia tulee vahvistaa ennen tilauksen tekemistä.
- Materiaaliluokka ja kemiallinen koostumus
- Sovellettava valmistusstandardi
- Venttiilin rungon mitat
- Työstölisä
- Vaadittu lämpökäsittely
- Pinnan kunto
- Mittatoleranssit
- Tuhoamaton testausvaatimukset
- Paineeseen liittyvät vaatimukset
- Tarkastus- ja asiakirjavaatimukset
Miksi koneistus on tärkeää venttiilin valun jälkeen?
Valu antaa venttiilin rungon perusmuodon, mutta monet kriittiset pinnat vaativat lisätyöstöä. Tiivistyspintojen, laippapintojen, kierrealueiden, porausmittojen ja muiden toiminnallisten ominaisuuksien on täytettävä määritellyt mittavaatimukset.
Tästä syystä venttiilien valu ja koneistus tulisi katsoa osaksi samaa valmistusprosessia. Hyvä valulaatu tarjoaa vakaan lähtökohdan myöhempään koneistukseen ja tarkastukseen.
Venttiilin valu vs. taotut venttiilikomponentit
| Vertailu | Venttiilin valu | Venttiilin taonta |
|---|---|---|
| Monimutkainen geometria | Sopii hyvin monimutkaisiin muotoihin ja sisäisiin käytäviin | Rajoitetumpi komponenttien suunnittelusta riippuen |
| Suuret komponentit | Sopii useisiin suuriin venttiilirungoihin | Saattaa vaatia suurempaa muotoilukapasiteettia |
| Materiaalin käyttö | Voi vähentää koneistusta kiinteästä materiaalista | Riippuu taontasuunnittelusta ja koneistusvaatimuksista |
| Tuotannon joustavuus | Eri tarpeisiin on saatavana useita valuprosesseja | Prosessin valinta riippuu voimakkaasti materiaalin ja komponenttien geometriasta |
| Sisäiset kanavat | Voi muodostaa monimutkaisia kohtia käyttämällä ytimiä | Saattaa vaatia lisätyöstö- tai muovaustoimenpiteitä |
Usein kysyttyjä kysymyksiä venttiilien valusta
Mihin Valve Castingia käytetään?
Venttiilivalua käytetään yleisesti venttiilirunkojen, kansien, kansien, koteloiden ja muiden komponenttien valmistukseen, jotka hyötyvät monimutkaisten metalligeometrioiden muodostamisesta ennen koneistusta.
Mikä materiaali soveltuu parhaiten venttiilien valuun?
Ei ole olemassa yhtä materiaalia, joka sopisi jokaiseen venttiiliin. Hiiliterästä, ruostumatonta terästä, seosterästä, pallografiittivalurautaa ja valurautaa voidaan käyttää riippuen paineesta, lämpötilasta, korroosiosta, nesteen ominaisuuksista ja sovellettavista standardeista.
Sopiiko hiekkavalu venttiilirungoille?
Kyllä. Hiekkavalu soveltuu laajasti venttiilirungoille, erityisesti suurempiin komponentteihin ja rakenteisiin, joissa on monimutkaiset sisäkanavat. Sopiva prosessi riippuu edelleen komponentin materiaalista, mitoista, laatuvaatimuksista ja tuotantomäärästä.
Vaatiiko venttiilin valu koneistusta?
Useimmissa tapauksissa kyllä. Valamalla valmistetaan komponenttien perusgeometria, kun taas koneistuksen avulla saavutetaan tarvittavat mitat ja toiminnalliset pinnat.
Miten valuvirheitä voidaan vähentää?
Viantorjunta alkaa sopivalla kuvio- ja muottisuunnittelulla, oikealla metallikoostumuksen ja lämpötilan säätelyllä, tehokkaalla portilla ja syötöllä, kontrolloidulla jähmettymisellä ja asianmukaisella tarkastuksella valun jälkeen.
Johtopäätös
Venttiilivalu tarjoaa tehokkaan tavan valmistaa venttiilirunkoja ja muita monimutkaisia metalliosia ennen koneistusta ja lopputarkastusta. Sopiva valuprosessi riippuu venttiilin materiaalista, koosta, geometriasta, käyttöolosuhteista, tuotantomäärästä ja laatuvaatimuksista.
Venttiilivaluja hankkivien ostajien on tärkeää vahvistaa materiaaliluokka, valumenetelmä, mitat, koneistusvaatimukset, lämpökäsittely, tarkastusstandardit ja dokumentaatio ennen tilauksen tekemistä. Toimittaja, joka pystyy hallitsemaan valua, koneistusta, tarkastuksia ja laadunvalvontaa yhtenäisenä prosessina, voi myös yksinkertaistaa valmiiden venttiilikomponenttien hankintaa.